Статья опубликована в рамках: CLXVII Международной научно-практической конференции «Научное сообщество студентов XXI столетия. ТЕХНИЧЕСКИЕ НАУКИ» (Россия, г. Новосибирск, 05 ноября 2026 г.)
Наука: Технические науки
Секция: Машиностроение
Скачать книгу(-и): Скачать книгу
дипломов
РАЗРАБОТКА КОМПЕНСИРУЮЩЕЙ ОСНАСТКИ ДЛЯ ФОРМИРОВАНИЯ ПОЛИМЕРБЕТОННЫХ ЭЛЕМЕНТОВ НА ОСНОВЕ МОДЕЛИРОВАНИЯ УСАДКИ

DEVELOPMENT OF COMPENSATING TOOLING FOR FORMING POLYMER CONCRETE ELEMENTS BASED ON SHRINKAGE MODELING
Аннотация
Рассмотрены научные основания разработки компенсирующей оснастки для формования полимербетонных элементов. Предложен подход к предварительной корректировке формы на основе моделирования усадки. Описаны конструктивные варианты оснастки, ограничения метода и порядок проверки его эффективности. Подход представлен как рабочая гипотеза, требующая расчётного и экспериментального подтверждения.
Abstract
Scientific foundations for developing compensating tooling for forming polymer concrete elements are discussed. An approach to mold geometry correction based on shrinkage modeling is proposed. Tooling design options, method limitations, and an effectiveness validation procedure are described. The approach is presented as a working hypothesis requiring simulation and experimental verification.
Ключевые слова: полимербетон, усадка, компенсирующая оснастка, моделирование, геометрическая точность.
Keywords: polymer concrete, shrinkage, compensating tooling, modeling, dimensional accuracy.
При изготовлении длинномерных полимербетонных элементов геометрические отклонения могут формироваться вследствие усадки связующего, температурной неоднородности и взаимодействия с закладными. Применение полимербетона в комбинированных станочных конструкциях исследовано в работе [1]. Цель статьи — обосновать направление разработки компенсирующей оснастки и определить условия проверки её эффективности. Представленная работа является проектно-методической: собственные расчётные и экспериментальные результаты пока отсутствуют.
Объект исследования — полимербетонные элементы, геометрия которых формируется при отверждении. Неравномерная усадка может вызывать изгиб и смещение закладных. Требования к точности задаются конструкторской документацией.
Имеющиеся исследования подтверждают отдельные предпосылки предлагаемого подхода. В работе J. Yeon экспериментально изучены усадка, температурное расширение и модуль упругости эпоксидного полимербетона с различными отвердителями и наполнителями [2]. Они не подтверждают эффективность формы с регулируемым противопрогибом.
В работе J.K. Jørgensen и соавторов выполнено конечно-элементное прогнозирование химической и температурной усадки эпоксидной смолы с экспериментальной проверкой. Расхождение расчёта и измерений составило 2–6 % для изученных режимов отверждения [3]. Этот показатель характеризует точность прогноза усадки исследованной смолы, а не уменьшение прогиба изделия. Таким образом, источники [1–3] дают научные основания для исследования, но не доказывают работоспособность предлагаемой оснастки.
Рабочая гипотеза состоит в следующем: если конечное отклонение формы устойчиво воспроизводится при заданных составе и режиме, предварительная корректировка формообразующей поверхности может уменьшить это отклонение после распалубки. Усадка материала при этом не устраняется; компенсируется её геометрическое следствие. При равномерном укорочении предусматривается увеличение размера полости, при изгибе — предварительное изменение её профиля. Если деформации существенно меняются между отливками, постоянная настройка формы может оказаться недостаточной.
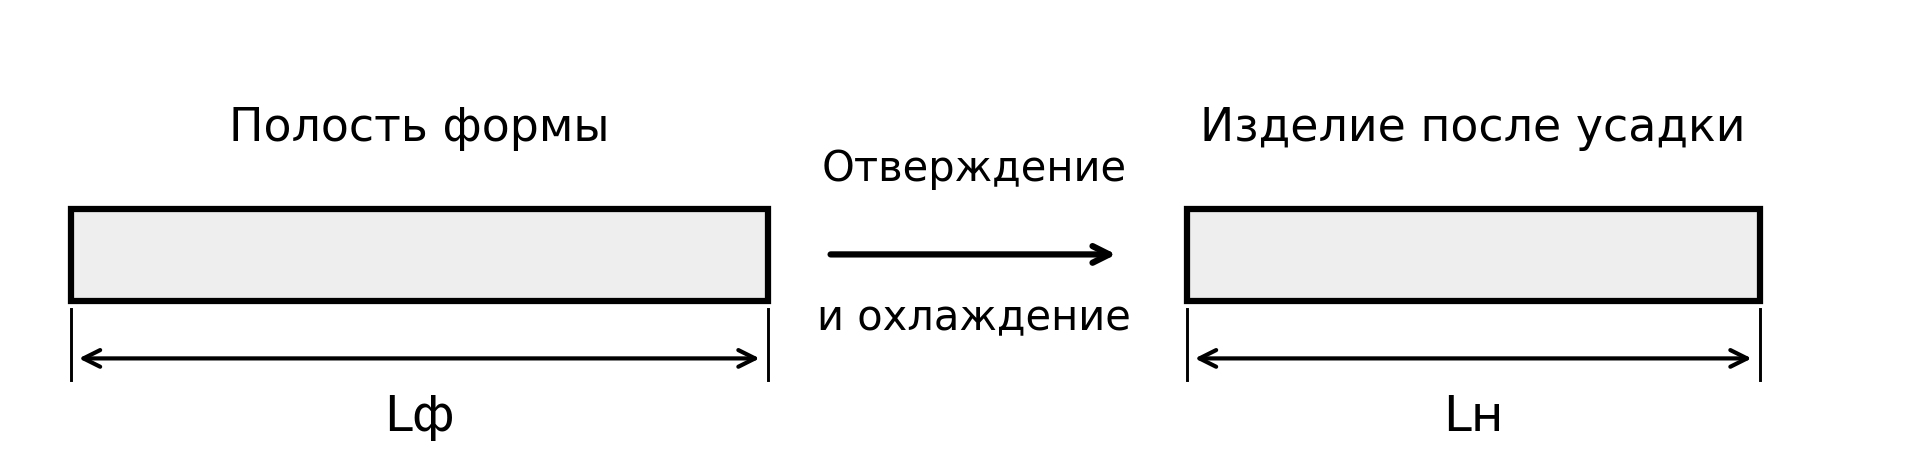
Принцип размерной компенсации показан на рисунке 1. При равномерной свободной линейной усадке исходный размер полости определяется по формуле (1).
| (1) |
где Lф - размер полости формы, мм;
Lн - требуемый размер изделия после охлаждения, мм;
s - положительная относительная линейная усадка (доля единицы).
Схема условная, не в масштабе. При неравномерной усадке и наличии ограничений поправки уточняются расчётом всей системы.
Проверку гипотезы предлагается начать с измерения усадки выбранного состава и изготовления контрольных отливок без компенсации. Температура регистрируется в характерных точках объёма. После охлаждения до общей температуры сравнения измеряются профиль поверхности, линейные размеры и положение закладных при их наличии. На основании этих данных определяются воспроизводимость отклонений и параметры, необходимые для расчёта.
На следующем этапе создаётся модель системы «изделие — форма» с учётом закладных при их наличии. Учитываются собственный вес, температурные деформации, усадка, контакт и последовательность освобождения изделия. Модель сначала проверяется по контрольным отливкам без компенсации. Затем решается обратная задача: геометрия формы корректируется так, чтобы расчётное изделие после охлаждения и распалубки приближалось к номинальному. Изменение контакта и упругое восстановление требуют повторного расчёта.
Компенсирующая оснастка может выполняться со сменными вкладышами либо с регулируемыми формообразующими элементами. Регулируемый вариант включает жёсткую раму, разборные стенки, торцевые упоры и вкладыш на винтовых опорах. Настройка до заливки задаёт поправки размеров и плавный противопрогиб. Жёсткость оснастки проверяется под массой смеси. Положение закладных контролируется отдельно: исправление наружного профиля не гарантирует устранения ошибок их расположения.
Эффективность проверяется сравнением отливок в номинальной форме и с компенсацией. Предварительно предусматривается не менее трёх отливок каждой серии при одинаковых составе и режиме изготовления. После охлаждения и выдержки при одинаковом опирании измеряются профиль, кручение и положение закладных; оценивается разброс результатов.
Предложенный способ требует проверки допусков и повторяемости результатов. Ожидаемый результат исследования — проверенная модель, конструкция оснастки и карта настройки. Новизна устанавливается сравнением с аналогами; принцип предварительной корректировки формы новым не объявляется.
Список литературы
- Dunaj P., Marchelek K. Berczyński S., Mizrak B. Rigid Finite Element Method in Modeling Composite Steel-Polymer Concrete Machine Tool Frames // Materials. – 2020. – Т. 13, № 14. – Art. 3151. – DOI: 10.3390/ma13143151.
- Yeon J. Deformability of Bisphenol A-Type Epoxy Resin-Based Polymer Concrete with Different Hardeners and Fillers // Applied Sciences. – 2020. – Т. 10, № 4. – Art. 1336. – DOI: 10.3390/app10041336.
- Jørgensen J.K., Maes V.K., Mikkelsen L.P., Andersen T.L. A Precise Prediction of the Chemical and Thermal Shrinkage during Curing of an Epoxy Resin // Polymers. – 2024. – Т. 16, № 17. – Art. 2435. – DOI: 10.3390/polym16172435.
дипломов