Статья опубликована в рамках: CLXVII Международной научно-практической конференции «Научное сообщество студентов XXI столетия. ТЕХНИЧЕСКИЕ НАУКИ» (Россия, г. Новосибирск, 05 ноября 2026 г.)
Наука: Технические науки
Секция: Архитектура, Строительство
Скачать книгу(-и): Скачать книгу
дипломов
АПРИОРНОЕ РАНЖИРОВАНИЕ ТЕХНОЛОГИЧЕСКИХ ФАКТОРОВ ПРОЦЕССА КРОМКООБЛИЦОВЫВАНИЯ ДЕТАЛЕЙ ИЗ ЛАМИНИРОВАННОЙ ДРЕВЕСНО-СТРУЖЕЧНОЙ ПЛИТЫ

PRIORITIZATION OF TECHNOLOGICAL FACTORS IN THE PROCESS OF EDGE-FACING OF PARTS MADE OF LAMINATED PARTICLE-BOARD
Аннотация
Объектом исследования является процесс кромкооблицовывания деталей шкафа из ЛДСП на кромкооблицовочном станке. В работе рассматривается методика априорного ранжирования технологических факторов для отбора наиболее значимых переменных при планировании активного эксперимента. Проведен экспертный опрос, рассчитан коэффициент конкордации и критерий согласованности мнений экспертов. На основе анализа рангов определены факторы, подлежащие варьированию, и факторы, которые необходимо стабилизировать. Результаты исследования могут быть использованы при оптимизации режимов кромкооблицовывания на мебельных предприятиях.
Abstract
The object of the study is the process of edge banding of chipboard cabinet parts on an edge banding machine. The paper considers the methodology of a priori ranking of technological factors for selecting the most significant variables when planning an active experiment. An expert survey was conducted, the concordance coefficient and the criterion of agreement of expert opinions were calculated. Based on the rank analysis, the factors to be varied and the factors to be stabilized were determined. The results of the study can be used to optimize edge banding modes at furniture enterprises.
Ключевые слова: кромкооблицовывание, ЛДСП, априорное ранжирование, коэффициент конкордации, планирование эксперимента, качество продукции, мебельное производство.
Keywords: edge banding, chipboard, a priori ranking, concordance coefficient, design of experiment, product quality, furniture production.
Кромкооблицовывание представляет собой одну из наиболее сложных технологических операций при производстве корпусной мебели из древестных плитных материалов. Качество выполнения данной операции непосредственно определяет эксплуатационные характеристики готового изделия, его эстетическую привлекательность и долговечность. К основным дефектам, возникающим при кромкооблицовывании, относятся отслоение кромочного материала, образование видимого клеевого шва, сколы торцевой части и геометрические отклонения от заданных параметров [1, с. 45].
На процесс кромкооблицовывания оказывает влияние значительное количество технологических факторов: температурный режим и объем наносимого клеевого состава, скорость перемещения детали, усилие прижимных элементов, температура заготовки, состояние и чистота торцевой поверхности, физико-механические свойства кромочного материала. При планировании активного эксперимента, направленного на оптимизацию режимов кромкооблицовывания, возникает необходимость сокращения количества варьируемых факторов путем отбора наиболее значимых. Данный подход позволяет существенно уменьшить объем экспериментальных исследований и повысить их результативность [2, с. 112].
Метод априорного ранжирования факторов, основанный на экспертных оценках специалистов, является эффективным инструментом для решения поставленной задачи. Целью настоящего исследования является проведение априорного ранжирования технологических факторов процесса кромкооблицовывания и отбор наиболее значимых переменных для последующего активного эксперимента.
Объектом исследования выступает процесс кромкооблицовывания деталей шкафа из ламинированной древесно-стружечной плиты (ЛДСП) на кромкооблицовочном станке. Технологическая суть процесса заключается в нанесении клеевого состава на подготовленную торцевую поверхность детали с последующим прижатием кромочного материала к заготовке. Качество получаемого соединения определяется совокупностью свойств применяемых материалов, состоянием обрабатываемой поверхности и режимами функционирования оборудования [3, с. 78].
В таблице 1 систематизированы факторы, оказывающие потенциальное воздействие на качество кромкооблицовывания, с указанием их размерности и операционных определений.
Таблица 1.
Факторы, влияющие на качество кромкооблицовывания
| Обозначение | Факторы | Размерность / характер фактора | Операционное определение |
|---|---|---|---|
| X1 | Температура клея | °C, количественный | Установка температуры клея по показаниям системы нагрева станка |
| X2 | Скорость подачи детали | м/мин, количественный | Установка скорости подачи на панели управления станка |
| X3 | Давление прижимных роликов | регулируемый параметр, количественный | Установка давления по регулировке станка и контроль стабильности прижима |
| X4 | Количество наносимого клея | количественный | Регулировка подачи клея; фиксация настройки и проверка равномерности нанесения |
| X5 | Температура детали перед облицовыванием | °C, количественный | Подготовка деталей при заданной температуре и её контроль перед подачей |
| X6 | Чистота торца детали | качественный, дискретный | Облицовывание после принятой подготовки торца; отсутствие пыли и загрязнений |
Для априорного ранжирования факторов был проведен экспертный опрос, в котором приняли участие 5 специалистов (m = 5) в области мебельного производства. Каждому эксперту предлагалось расположить факторы в порядке убывания их значимости (от 1 – наиболее значимый, до 6 – наименее значимый).
Обработка результатов экспертного опроса проводилась с использованием коэффициента конкордации Кендалла (W), который позволяет оценить степень согласованности мнений экспертов:
Коэффициент конкордации для n=5 экспертов и k=6 факторов:
≈0,945.
Средняя сумма рангов , – максимальное количество повторов экспертных оценок в каждой строке:
T=105/6=17,5.
Сумма квадратов отклонений:
S=132,25+72,25+2,25+2,25+72,25+132,25=413,5.
Согласованность экспертных оценок проверялась по критерию χ2:
=≈23,63
Число степеней свободы f=k−1=5. Для уровня значимости 5 % табличное значение χ2 составляет приблизительно 11,07. Поскольку 23,63>11,0723,63>11,07, в рамках данного учебного примера согласованность оценок экспертов можно считать статистически значимой.
Результаты экспертного опроса представлены в матрице рангов Таблица 2.
Таблица 2.
Матрица рангов
| Исследователи (m) | X1 Температура клея | X2 Скорость подачи |
X3 Давление роликов |
X4 Количество клея | X 5 Температура детали | X6 Чистота торца | T j |
|---|---|---|---|---|---|---|---|
| 1 | 1 | 2 | 3 | 4 | 5 | 6 | 21 |
| 2 | 1 | 2 | 3 | 4 | 5 | 6 | 21 |
| 3 | 2 | 1 | 3 | 4 | 5 | 6 | 21 |
| 4 | 1 | 2 | 4 | 3 | 5 | 6 | 21 |
| 5 | 1 | 2 | 3 | 4 | 6 | 5 | 21 |
m ∑aij 1 |
6 | 9 | 16 | 19 | 26 | 29 | ∑Tj=105 |
| Δi | −11,5 | −8,5 | −1,5 | 1,5 | 8,5 | 11,5 | T= 17,5 |
| (Δi )2 | 132,25 | 72,25 | 2,25 | 2,25 | 72 | 132,25 | S= 413,5 |
Чем меньше сумма рангов, тем выше предполагаемая значимость фактора. По результатам экспертного опроса факторы расположились в следующем порядке убывания значимости:
Температура клея — X1, сумма рангов 6;
Скорость подачи детали — X2, сумма рангов 9;
Давление прижимных роликов — X3, сумма рангов 16;
Количество наносимого клея — X4, сумма рангов 19;
Температура детали — X5, сумма рангов 26;
Чистота торца — X6, сумма рангов 29.
На рисунке 1 представленна средняя диаграмма рангов для рассматриваемых факторов.
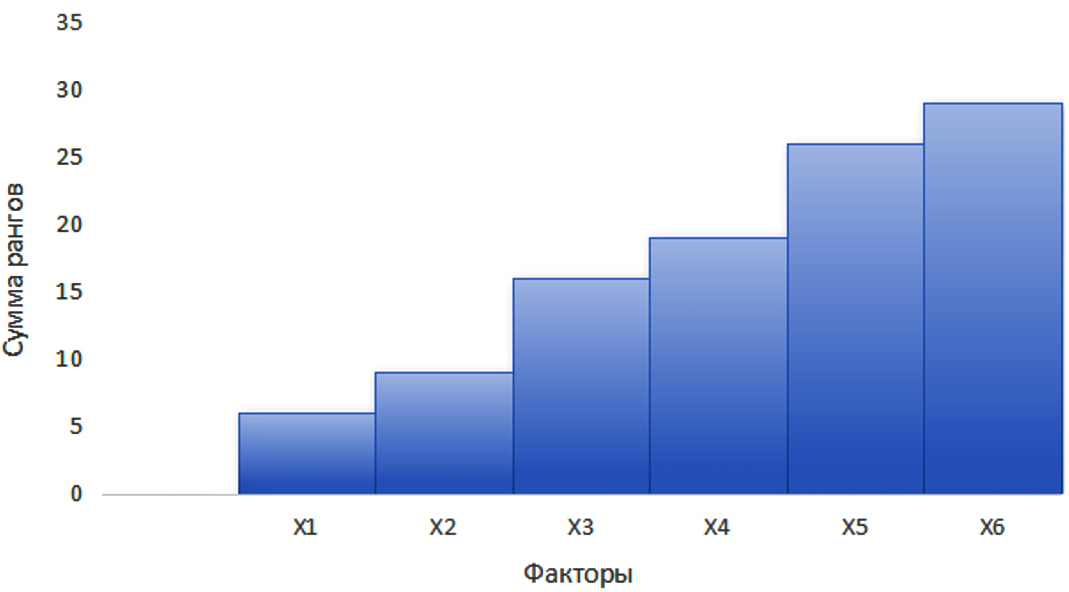
Анализ результатов показывает четкое разделение факторов на две группы. Факторы X1–X4 имеют значительно меньшие суммы рангов и, следовательно, оказывают наибольшее влияние на качество кромкооблицовывания. Эти факторы непосредственно связаны с режимами работы кромкооблицовочного станка и подлежат варьированию в активном эксперименте.
Факторы X5 (температура детали) и X6 (чистота торца) имеют существенно большие суммы рангов, что свидетельствует об их меньшей значимости при варьировании в заданных производственных условиях. Данные факторы рекомендуется стандартизировать и поддерживать на постоянном уровне в ходе эксперимента.
Температура детали (X5) должна контролироваться и поддерживаться в узком диапазоне, соответствующем условиям производственного помещения и рекомендациям по применению клея (обычно 18–25 °C). Резкие отклонения температуры деталей могут влиять на адгезию, но в рамках активного эксперимента этот фактор лучше зафиксировать, чтобы не усложнять интерпретацию результатов.
Чистота торца (X6) является обязательным условием качественного кромкооблицовывания. В эксперименте следует обеспечить единый стандарт подготовки торцов: удаление пыли, обезжиривание при необходимости, контроль отсутствия загрязнений. Это позволит исключить влияние данного фактора как источника разброса результатов и сосредоточить внимание на управляемых режимах станка.
Таким образом, по результатам проведенного экспертного опроса для дальнейшего активного эксперимента отобраны два наиболее значимых фактора: температура клеевого состава (X1) и скорость подачи заготовки (X2). Остальные факторы либо будут варьироваться на постоянных уровнях (X3, X4), либо стабилизированы (X5, X6).
Проведенное исследование демонстрирует эффективность метода априорного ранжирования для отбора значимых факторов технологических процессов мебельного производства. Полученные результаты могут быть использованы при планировании активного эксперимента по оптимизации режимов кромкооблицовывания, что позволит снизить процент производственного брака и повысить качество выпускаемой продукции.
Список литературы
- ГОСТ 16371-2014. Мебель. Общие технические условия. – Москва: Стандартинформ, 2014. – 32 с.
- Адлер Ю.П., Маркова Е.В., Грановский Ю.В. Планирование эксперимента при поиске оптимальных условий. – Москва: Наука, 1976. – 284 с.
- Спиридонов А.А. Планирование эксперимента при исследовании технологических процессов. – Москва: Машиностроение, 1981. – 184 с.
- Дубров А.М., Мхитарян В.С., Трошин Л.И. Многомерные статистические методы. – Москва: Финансы и статистика, 2003. – 352 с.
- Круглов В.В., Дли М.И., Голунов Р.Ю. Нечеткое моделирование и нейронные сети. – М.: Радио и связь, 2001. – 152 с.
- Мхитарян В.С. Статистические методы и модели. – М.: Финансы и статистика, 2008. – 384 с.
- Орлов А.И. Прикладная статистика. – М.: Экзамен, 2006. – 672 с.
- Спиридонов А.А. Планирование эксперимента при исследовании технологических процессов. – М.: Машиностроение, 1981. – 184 с.
- Хамидулин С.А., Комарова Н.В., Маслова С.Г. Теория вероятностей и математическая статистика. – М.: Высшая школа, 2008. – 367 с.
дипломов